Оксидирование металла: виды и технология
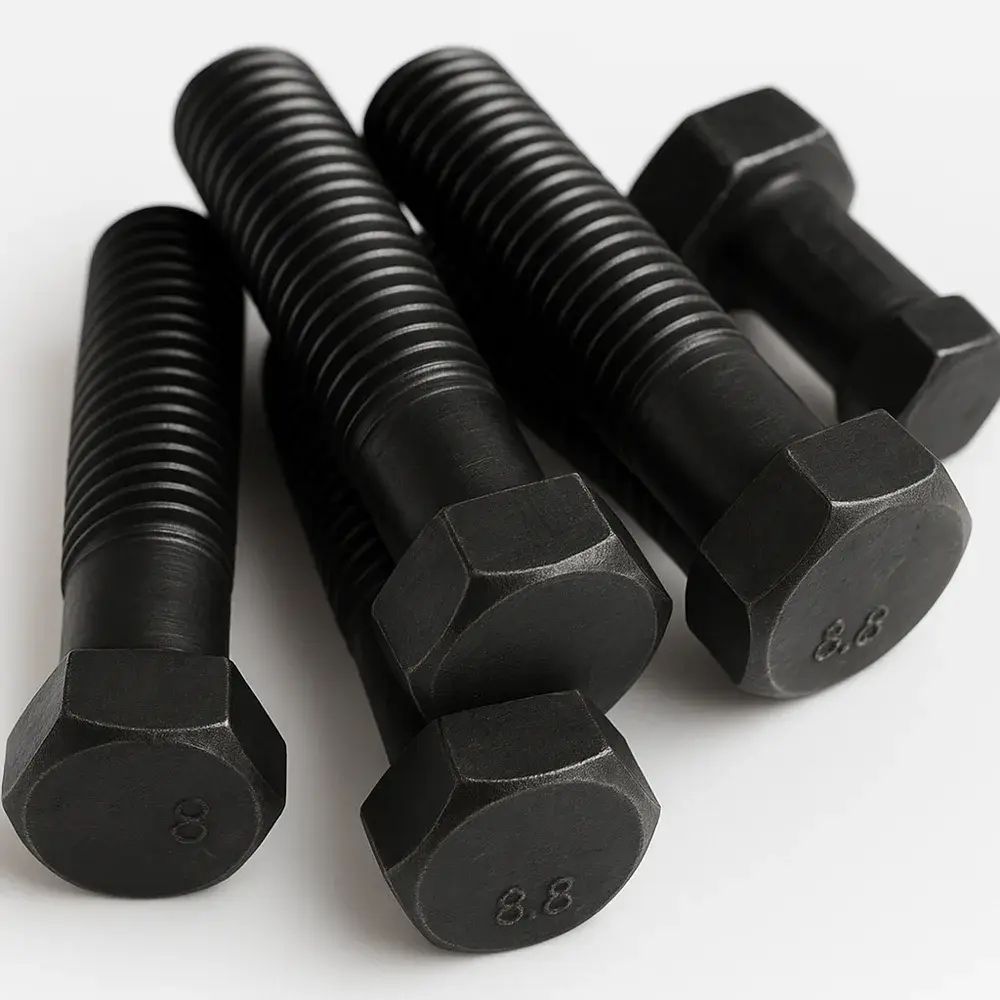
Оксидирование применяют, чтобы получить на поверхности металла защитную или декоративную оксидную пленку. В статье разберем, как идет процесс, чем отличаются термическое, химическое, анодное и плазменное оксидирование и как проверить качество покрытия.
Что такое оксидирование
Оксидирование: это создание на поверхности металла оксидной пленки в результате окислительно-восстановительных реакций. Пленка защищает металл от коррозии, служит основой под лакокрасочное покрытие, дает изделию нужный цвет, а в электронике работает как диэлектрический слой.
По способу получения пленки различают четыре вида оксидирования:
- термическое;
- химическое;
- электрохимическое, его еще называют анодным;
- плазменное.
Термическое оксидирование
При термическом оксидировании изделия нагревают в среде, содержащей кислород или водяной пар. Один из самых распространенных способов: воронение железа и низколегированных сталей, его ведут при температуре до 350 °C. Сейчас воронение применяют в основном как декоративную отделку.
Легированные стали оксидируют при более сильном нагреве, от 400 до 700 °C, в течение примерно часа. Железоникелевые магнитные сплавы нагревают до 400-800 °C на время от получаса до полутора часов.
Термическое оксидирование: обязательный этап производства полупроводниковых приборов. Диэлектрическая оксидная пленка защищает кремниевые структуры от внешних воздействий. Для них применяют и термокомпрессионное оксидирование: при повышенном давлении и температуре от 700 до 1200 °C.
Химическое оксидирование
Химическое оксидирование ведут в растворах или расплавах окислителей: хроматов, нитратов, фторидов. Этот способ менее трудоемкий, чем анодирование, но и защитные свойства пленки у него ниже.
Химическое оксидирование алюминия
Подготовка деталей идет в несколько этапов:
- расконсервация и монтаж деталей на подвесках;
- химическое обезжиривание;
- промывка в теплой и холодной проточной воде;
- травление в растворе едкого натра и повторная промывка;
- осветление в азотной кислоте;
- промывка в воде для удаления азотной кислоты и ее солей.
Процесс требует строгого соблюдения технологии. Даже небольшое отклонение состава раствора или жесткая вода для промывки дают дефекты оксидной пленки.
Химическое оксидирование черных металлов
Черные металлы оксидируют при температуре от 30 до 100 °C в смесях ортофосфорной или азотной и соляной кислот с добавками нитрата кальция Ca(NO3)2 и соединений марганца. Другой вариант: расплавы нитрата и нитрита натрия с добавкой диоксида марганца MnO2 при 250-300 °C.
Анодное (электрохимическое) оксидирование
При анодном оксидировании используют жидкие или твердые электролиты. Обрабатываемое изделие подключают к положительному полюсу, то есть оно служит анодом, отсюда и название метода.
Толстые оксидные слои получают в растворах серной кислоты и оксида хрома CrO3. Для тонких пленок лучше подходят растворы борной (H3BO3) и фосфорной (H3PO4) кислот.
Микродуговое оксидирование
Одна из самых перспективных разновидностей электрохимического оксидирования: микродуговое. В отличие от обычного анодирования на постоянном токе здесь применяют импульсный ток, напряжение доходит до 1000 В, а электролиты используют не кислотные, а слабощелочные.
Преимущества микродугового оксидирования: электролиты безопаснее для окружающей среды, к подготовке поверхности требования ниже, технология проще, оборудование компактнее.
Плазменное оксидирование
Плазменное оксидирование проводят в низкотемпературной кислородсодержащей плазме газового разряда. Способ применяют в основном в микроэлектронике, где нужны тонкие и однородные оксидные слои без сильного нагрева изделия.
Как проверить качество оксидирования
Качество оксидной пленки можно грубо оценить на глаз и на ощупь. Если после оксидирования на изделии видны светлые пятна или пленка стирается салфеткой или рукой, технология нарушена.
Такие дефекты обычно связаны с плохой подготовкой поверхности: недостаточным обезжириванием, остатками травильного раствора, загрязненной водой для промывки. Детали с дефектной пленкой переделывают: снимают покрытие и повторяют процесс.
Подберем прокат нужной марки
Напишите марку, вид проката, размер и количество или вставьте список из Excel.
Моя заявка
Пока пусто: позиции из каталога появятся здесь.
Что будет дальше
- УточнимМенеджер уточнит марку, размеры и адрес доставки.
- Пришлем расчет и счетВсе позиции одним счетом, с доставкой.
- Договор и оплатаРаботаем по договору, оплата по счету.
- ПривеземНа объект по Москве и области, с сертификатами и закрывающими документами.
 Заявку разберет Анастасия+7 (499) 220-01-33 · sale@chermet.com
25 лет на рынке. Металлопрокат, трубы и трубопроводная арматура, металлоконструкции на своем заводе в Электростали.
+7 (499) 220-01-33 ПН-ЧТ 9:00-18:00, ПТ 9:00-17:00- Металлопрокатsale@chermet.com
- Трубы и арматураzakaz@chermet.com
- Металлоконструкцииmk@chermet.com
- Офис111024, Москва, 2-я Кабельная, д. 10
- ПроизводствоМосковская область, Электросталь, ул. К. Маркса, д. 1